


Kaj povzroča bliskanje pri brizganju?
Vzroki za bliskavico so številni in vključujejo:
neusklajenost ločilne črte
nepravilno prezračevanje
nizek pritisk vpenjanja
nizka viskoznost
neenakomeren tok
Nekatere od teh težav so povezane z orodjem, druge pa so funkcija obdelave.
Neusklajenost ločilne črte
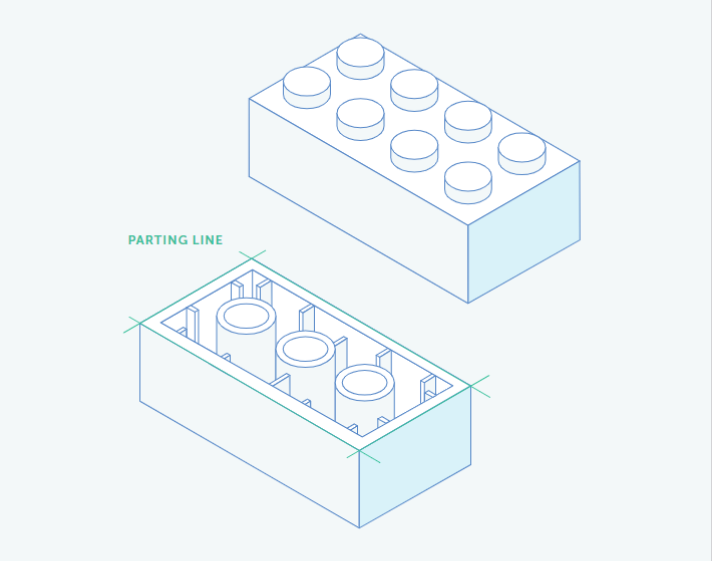
Blisk se običajno pojavi, ko se material iztisne iz votline kalupa na ločilni liniji, točki, kjer se dve polovici kalupa za brizganje ločita, da sprostita plastični del. Med korakom brizganja v procesu oblikovanja se ti dve polovici združita in ostaneta zaprti. Če se polovici ne poravnata pravilno, staljena plastika uide skozi reže in povzroči blisk.
Med postopkom izdelave orodja si izdelovalci kalupov prizadevajo preprečiti bliskanje s postopkom, znanim kot prileganje kalupu. S prilagoditvijo polovic kalupa, tako da se popolnoma združita, in z poravnavo polovic, kot je potrebno, lahko izkušeni orodjar odpravi vrzeli, ki bi sicer omogočile pronicanje staljenega materiala.
Sčasoma pa se orodje obrabi. Pritisk lahko deformira kovinske površine plošč, obrabljene votline kalupa pa se ne bodo tesno prilegale skupaj. Kompleksne geometrije delov lahko otežijo zapiranje kalupa, onesnaževalci, kot so prah, umazanija in ostanki, pa lahko preprečijo, da bi se polovice kalupa pravilno zaprle. V teh primerih lahko orodje očistite in ponovno namestite.
Nepravilno prezračevanje
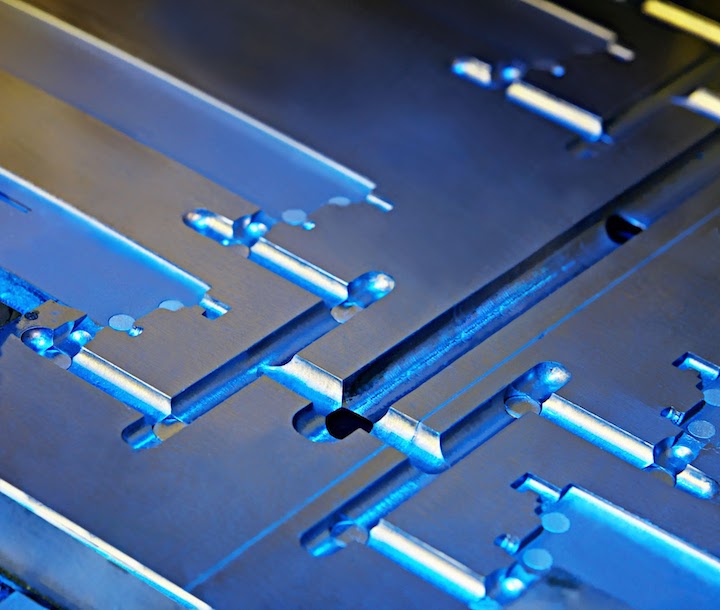
Orodjarji izrežejo odprtine v kalupe, tako da lahko zrak uhaja in staljena plastika lahko popolnoma napolni votlino. Brez zračnikov bi se zrak zadrževal in stisnil, kar bi povzročilo vžig plastike. Prezračevalne odprtine so običajno standardne lastnosti kalupov za brizganje, vendar lahko nepravilno odzračevanje še vedno povzroči utripanje.
Odprtine morajo biti dovolj velike, da se zrak med vbrizgavanjem potisne ven, vendar dovolj majhne, da staljena plastika ne uhaja. Število zračnikov, globina zračenja in lokacije zračnikov so vsi pomembni vidiki. Odzračevanje podpira tudi postopek brizganja z zmanjšanjem tlaka brizganja, ki je potreben, da se polovici kalupa ne ločita.
Nezadosten vpenjalni tlak
Pritisk vpenjanja, meritev sile, potrebne za držanje kalupa zaprtega med brizganjem, je povezan z nastankom bliska. Previsok ali prenizek pritisk je lahko problematičen.
Če je tlak v kalupu večji od vpenjalnega tlaka stroja za brizganje, bi se lahko obe polovici orodja razmaknili.
Če vpenjalni tlak ni dovolj visok, da bi zdržal to silo, lahko plastika uhaja iz kalupa, tudi če se obe polovici orodja dobro prilegata.
Nizka viskoznost in neenakomeren pretok
Pogoji obdelave lahko prispevajo tudi k nastanku bliskavice, saj povzročijo, da plastika prehitro teče (nizka viskoznost) ali prehitro napolni kalup. Primeri teh pogojev obdelave vključujejo previsoke temperature taline, predolge zadrževalne čase, preostalo vlago zaradi neustreznega sušenja in pretirano uporabo hladilnih sredstev.
Kako odpraviti težave z bliskavico brizganja
Na splošno je industrijski standard za plesen manj kot {{0}}.004" (0,10 mm). Če pogledamo to v perspektivo, ne bi čutili kar koli ostrega, če ste s prstom šli po robu dela. Možno je utripanje, ki je 0,002" (0,05 mm) ali manj, vendar zahteva več pozornosti med načrtovanjem orodja, konstrukcijo in vgradnjo v kalup. Nižje ravni bliskavice prav tako povečajo stroške orodja.
Če vaši brizgani deli potrebujejo te nižje ravni bliskavice, Fictiv priporoča, da delite svoje zahteve med ponudbo in DFM. Običajno je za odpravo izbruha odgovoren partner za oblikovanje. Nekateri partnerji morda predlagajo ročno prirezovanje bliskavice, vendar to morda ni idealna rešitev. Ročno obrezovanje zahteva dodatno delo in lahko pride do odstopanj med deli. Tudi, če je utripanje pretirano, ko je orodje novo, se bo težava verjetno poslabšala, ko se orodje obrabi.
Če imajo vaši deli čezmerno bliskavico, Fictiv priporoča, da prosite svojega partnerja za oblikovanje, da izvede nekaj posebnih korakov za odpravljanje težav in odpravi težave na teh področjih:
neusklajenost ločilne črte
nezadostno prezračevanje
nezadosten pritisk vpenjanja
nizka viskoznost in neenakomeren pretok
upogibanje kalupa med polnjenjem
Neusklajenost ločilne črte
Prosite svojega partnerja za oblikovanje, da zagotovi, da sta obe polovici orodja pravilno poravnani in da ni nobenih vrzeli. Ta postopek je znan kot opazovanje in poteka tako, da nanesete črnilo na eno polovico orodja in nato zaprete obe polovici skupaj. S prenosom črnila na drugo polovico kalupa madeži razkrijejo težave, ki zahtevajo dodatno namestitev kalupa. V ZDA se uporablja modro črnilo, na Kitajskem pa rdeče črnilo.
Nezadostno prezračevanje
Če imajo deli, oblikovani iz novih orodij, čezmerno bliskavico, prosite svojega partnerja, naj potrdi, da vaše orodje vsebuje zračnike. Včasih lahko tovarne ta korak preskočijo. Če obstajajo odprtine, ugotovite, ali so med seboj oddaljene 1" do 2". Prav tako vprašajte svojega partnerja za oblikovanje, ali so zračniki ustrezne globine, saj je globina zračnikov odvisna od plastike, ki jo oblikujete. Če so vaši deli že nekaj časa v proizvodnji in se šele zdaj pojavi blisk, je morda rešitev čiščenje zračnikov.
Nezadosten vpenjalni tlak
Brizganje ima tri stopnje: polnjenje, pakiranje in držanje. Utripanje se lahko pojavi med katero koli od teh treh stopenj, zato začnite tako, da svojega oblikovalca prosite, naj izdela nekaj delov samo za polnjenje. Če je blisk čezmeren, prosite oblikovalca, naj preveri vpenjalno tonažo stiskalnice in očisti morebitne ostanke iz kalupa. Tonaža je vpenjalna sila, ki jo lahko proizvede stiskalnica za brizganje.
Če med fazo pakiranja ali zadrževanja pride do bliskavice, bo vaš oblikovalec morda moral prilagoditi tlak pakiranja in zadrževanja. Med pakiranjem se v kalup vbrizga dodaten material, da se upošteva krčenje in povratni tok. Med fazo zadrževanja se plastični material vzdržuje pri tlaku ravnovesja, dokler vrata niso zamrznjena in se ohladijo.
Nizka viskoznost in neenakomeren pretok
Temperatura taljenja je temperatura, pri kateri se topijo trdni plastični peleti, ki se uporabljajo pri brizganju, medtem ko zapustijo šobo in vstopijo v kalup. Proizvajalci plastike navajajo temperaturo taline kot razpon, vendar imajo različne plastike različne razpone. Med polimeri, ki imajo isto osnovno formulo, lahko obstajajo tudi razlike od serije do serije.
Brizgalci skrbno spremljajo temperature taline, vendar se včasih pojavijo težave, kot sta nizka viskoznost in neenakomeren pretok. Ker lahko plastika, ki teče prehitro ali neenakomerno, povzroči blisk, Fictiv priporoča, da prosite svojega partnerja za oblikovanje, da preveri, ali je temperatura taline na stroju za brizganje v območju, ki ga priporoča proizvajalec materiala.
Upogibanje kalupa med polnjenjem
Nazadnje lahko blisk povzroči upogibanje kalupa med fazo polnjenja. Na splošno je ta vrsta deformacije orodja posledica vpenjanja in pritiskov v votlino. Prosite svojega partnerja za oblikovanje, da preveri kazalnike na številčnici na plošči orodja. Za preprečitev upogibanja kalupa bo morda potrebna dodatna podporna strojna oprema za orodje.
Najboljši način za reševanje problema brizganja
Obstaja veliko stvari, ki lahko gredo narobe in povzročijo nastajanje plesni, vendar vam lahko izkušen partner pomaga popraviti zadevo. Zato je Fictiv, vaš operacijski sistem za mehanske dele po meri, pametna izbira za vaš naslednji projekt brizganja plastike. Imamo vire in znanje za reševanje težav z utripanjem in dobavo kakovostnih brizganih delov, ki jih potrebujete. Ustvarite račun in prejmite takojšnjo ponudbo še danes!